 Proceso
Por qué su yogurt se contamina con mohos y levaduras (y cómo evitarlo)
Por Alex Sevilla
Llega un reclamo del punto de venta: vasos inflados, tapas abombadas, olor a fermentado o una mancha algodonosa sobre la superficie. En el laboratorio al envasar, el recuento de bacterias es normal, pero aparecen mohos y levaduras.
Estos microorganismos toleran el pH ácido del yogurt (4,2–4,6) y crecen incluso a temperatura de refrigeración. Por eso el problema se manifiesta días o semanas después de que el producto salió de fábrica.
Hay un dato que orienta todo el diagnóstico. La pasteurización de la base láctea (90–95 °C por 5 min / 80 ºC por 20 min) elimina mohos y levaduras. Si aparecen en el producto terminado, casi siempre entraron después del tratamiento térmico o con ingredientes que se añadieron luego.
Qué hace cada uno
- Levaduras: fermentan la lactosa y los azúcares añadidos y producen gas (CO₂). Su señal es el envase inflado y el sabor a fermentado o alcohólico.
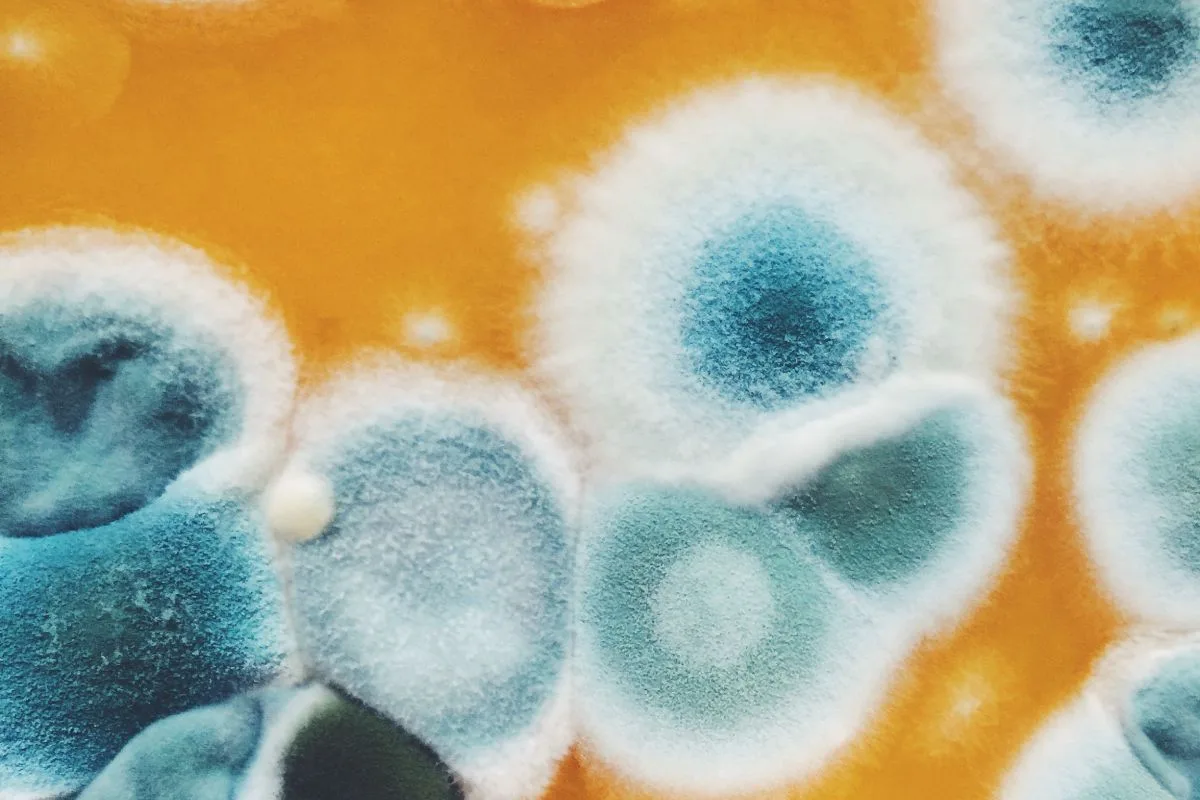
- Mohos: necesitan oxígeno, así que crecen en la superficie o bajo la tapa. Su señal son las colonias visibles, a veces con pelusa de color.
Por dónde entra la contaminación
1. Preparados de fruta y aditivos. Son la fuente más frecuente. Un preparado con tratamiento térmico insuficiente, poco º Brix o conservación inadecuada, arrastran esporas y células viables al yogurt. También cuenta el manejo del envase abierto: un recipiente a medio usar es una puerta abierta al medio exterior.
2. Aire contaminado del área de llenado. Las esporas de moho viajan en el aire. Una sala sin filtración adecuada, sin presión positiva o con puertas abiertas al exterior las deposita sobre el producto, envases y la tapa / foil.
3. Envases, tapas y sellado. Vasos, tapas o láminas de sello que llegan con carga microbiana, o que se almacenan sin protección, se contaminan antes de ser llenados. Un sellado deficiente, un tapado no hermético, permite además el ingreso de aire durante la vida útil.
4. Equipos y CIP. Válvulas, tuberias, tanques, empaques, dosificadores de fruta y boquillas de llenado con residuos o biofilm son focos que contaminan lote tras lote. Un CIP con concentración, temperatura y/o tiempo fuera de especificación, falla sin que nadie lo note.
5. Personal y flujos de materiales. Manos, uniformes, herramientas y carros que circulan entre zonas sucias y limpias trasladan la contaminación hacia el llenado.
6. Cadena de frío. La temperatura no mata a las levaduras, solo las frena. Un yogurt que sale de la cámara de refrigeración y vuelve a calentarse, o que se distribuye por encima de 7 °C, acelera el defecto y acorta la vida útil real.
Cómo encontrar el origen
Antes de cambiar cosas, ubique el punto de entrada:
- Muestree cada etapa: leche fermentada antes del llenado, preparado de fruta, vasos y tapas vacíos, aire (placas de sedimentación) y superficies de contacto (hisopos).
- Compare resultados: el primer punto donde aparece el recuento alto suele ser la fuente o queda muy cerca.
- Cruce con los datos de producción: revise si el problema se concentra en un lote, fechas, sabor, un turno, una llenadora o un punto de venta.
- Registre la tendencia: un caso aislado apunta a un evento puntual y una repetición apunta a un foco fijo.
Soluciones por punto crítico
| Punto crítico | Medida recomendada |
|---|---|
| Preparados de fruta | Exigir especificación microbiológica al proveedor, verificar el tratamiento térmico y usar conservantes permitidos (p. ej., sorbato de potasio) dentro de los límites de la norma. Cerrar y rotular el envase abierto |
| Aire de llenado | Filtración en la zona de llenado, presión positiva respecto a áreas vecinas, puertas cerradas y control periódico con placas |
| Envases y tapas | Auditar al proveedor, almacenar cerrado y protegido y evaluar tratamiento de tapas o láminas antes de llenar |
| Equipos y CIP | Verificar concentración, temperatura, tiempo y caudal en cada ciclo, y desmontar periódicamente válvulas y empaques para inspección |
| Desinfección | Rotar desinfectantes para evitar la adaptación microbiana y confirmar con hisopos |
| Personal | Definir zonas, cambio de calzado y uniforme, y lavado y desinfección de manos antes de entrar a la zona de llenado |
| Frío | Mantener el producto por debajo de 7 °C sin interrupciones, desde la cámara de refrigeración hasta el punto de venta |
Cuándo preocuparse
Actúe de inmediato si se repiten reclamos de envases inflados en la misma línea o turno, o si los recuentos de mohos y levaduras superan el límite de su norma (límite de mohos y levaduras según la norma COVENIN aplicable). Un solo lote con defecto puede ser un evento aislado. Dos o más en secuencia indican un foco activo.
Si necesita un diagnóstico en su fábrica o revisar el diseño del área de llenado, puede contactarme. Tambien se dispone de módulos de formación técnica en estos temas, en la sección de Guias técnicas.