 Proceso
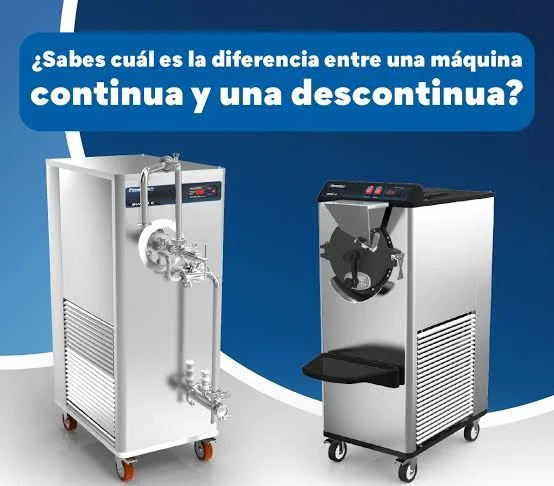
Mantecador por cargas o continuo: cuál necesita su fábrica
Por Alex Sevilla
El helado sale del mantecador con pequeños cristales de hielo que se notan en la boca.
El cliente dice que "sabe a hielo" y la receta no cambió.
En la mayoría de los casos la causa no está en la mezcla sino en el equipo: congelación lenta, temperatura mal controlada, o una cámara que oscila entre un día y otro.
Qué hace el mantecador
El mantecador (o freezer) bate la mezcla, le incorpora aire y la congela rápidamente. La rapidez es la clave.
Un enfriamiento rápido forma muchos cristales pequeños y da un helado cremoso.
Uno lento forma pocos cristales grandes y un helado áspero.
Su capacidad se mide en litros de helado por hora y depende de seis factores:
- Temperatura de entrada de la mezcla.
- Temperatura de salida del helado.
- Overrun, la cantidad de aire incorporado.
- Temperatura del fluido refrigerante.
- Proporción de aceite en el refrigerante.
- Composición de la mezcla.
Por cargas o continuo
| Aspecto | Por cargas (discontinuo) | Continuo |
|---|---|---|
| Funcionamiento | Se carga la mezcla, se bate, se congela y se descarga | La mezcla entra por bombeo y el helado sale sin pausa |
| Capacidad de referencia | De 18 a 150 L/h | Desde unos 150 L/h hasta varios miles |
| Aire incorporado | Limitado (del orden de 20 % según el fabricante) | Controlado con compresor, válvulas y manómetro |
| Complejidad | Menor | Mayor, con más componentes y control |
| Flexibilidad de sabores | Alta, por tanda | Alta si se prevén limpiezas y cambios de línea |
| Uso típico | Heladerías y fábricas pequeñas | Fábricas medianas e industriales |
En ambos casos las partes que tocan el helado deben ser de acero inoxidable.
En un equipo por cargas, la carga tarda del orden de 10 minutos y la descarga unos 3 minutos.
En uno continuo, el recorrido desde la entrada de la mezcla hasta la salida del helado se mide en segundos.
Como referencia habitual, el helado sale entre −5 y −8 °C y solo una parte del agua está congelada (del orden de la mitad).
El resto se congela después, en el endurecimiento.
¿Cuál necesita usted?
Si produce poco volumen y muchos sabores en poco espacio, el equipo por cargas suele ser suficiente.
Si su meta es volumen sostenido, estabilidad en la textura y llenar conos, copas o moldes en línea, necesita uno continuo.
Dé a su proveedor estos datos: litros por hora, tipo de helado, overrun objetivo, temperatura de entrada de la mezcla y refrigerante disponible.
Endurecer: túneles, congeladores de palitos y cámaras
Al salir del mantecador el helado todavía es blando.
Se envasa y se endurece en un túnel, con aire a −35 °C o menos (en muchas fábricas, hasta −40 °C), hasta que el centro alcance −18 °C o menos.
Como referencia, el centro suele llegar a −23 °C.
Dos puntos de diseño:
- Túnel de bandejas: cinta de entrada, bandejas movidas por cadenas, ventiladores que reparten el frío y un panel que regula la velocidad. Debe tener sistema de parada de emergencia y respaldo de enfriamiento.
- Congelador de palitos: para polos y helados moldeados. Los moldes se sumergen en salmuera muy fría (del orden de −40 °C) y luego en una zona de salmuera tibia que descongela la superficie para desmoldar sin romper el producto.
- Nitrógeno líquido: una alternativa de congelación muy rápida, en túnel o en armario, que requiere extracción del gas formado.
Después el producto pasa a la cámara de congelados.
La norma COVENIN 2392:1997 exige −18 °C o menos; una buena práctica es operar por debajo, con ventiladores, aislamiento de unos 100 mm y cajas apiladas juntas para conservar el frío.
El enemigo silencioso: la recristalización
Si la temperatura de la cámara sube, parte del hielo se funde.
Cuando vuelve a bajar, esa agua se congela sobre los cristales que quedaron y los hace crecer.
El helado pierde uniformidad aunque nunca se haya descongelado del todo.
Para evitarlo:
- Mantenga las puertas cerradas el mayor tiempo posible.
- Instale alarma por temperatura y puerta abierta.
- Evite sobrecargar la cámara de producto caliente.
- Registre la temperatura de forma continua y revise la tendencia.
Limpieza: el mantenimiento de primer nivel
Antes de cualquier ajuste, limpie bien. Hay tres niveles:
- Física: elimina los restos visibles.
- Química: elimina residuos y olores que no se ven.
- Microbiológica: elimina microorganismos patógenos.
Cada limpieza disuelve los residuos, los arrastra en la solución y expulsa esa solución del equipo.
La desinfección se hace con calor o con químicos aprobados para contacto con alimentos, sin residuos tóxicos al terminar.
Alterne los desinfectantes cada cierto tiempo para no propiciar cepas resistentes.
En un mantecador el sistema de lavado hace girar la turbina más rápido que durante el batido.
Revise además los indicadores del panel y los filtros del aire.
En un equipo discontinuo se pueden desmontar partes para limpiarlas; en uno continuo debe ser posible hacer el mantenimiento sin parar la línea.
Si el producto sale contaminado del mantecador pero la mezcla estaba limpia, la causa es casi siempre una limpieza deficiente o un desinfectante que dejó de ser eficaz.
Automatización
La línea automatizada une los equipos: mantecador, cinta, carga de bandejas, túnel y descarga.
Mejora el control de temperaturas, presión y aire, aumenta la capacidad y deja registros.
Su valor está en que el proceso se repite igual todos los días.
Si está evaluando un mantecador o un túnel de endurecimiento, vea nuestros servicios o escríbanos con su volumen y su tipo de producto.
Para profundizar en estos temas, revise los módulos de capacitación en la sección Guías digitales.