 Proceso
Cómo funciona la llenadora de vasos de yogurt y por qué falla
Por Alex Sevilla
Son las 8 de la mañana y la llenadora se detiene por tercera vez: un vaso trabado en la alimentación, otro con producto sobre la brida de sellado y un foil torcido. El operador conoce la máquina, pero no siempre sabe por qué falla. Entender cómo está construida y qué ajustes controla cada parte permite diagnosticar más rápido y prevenir la mayoría de las paradas.
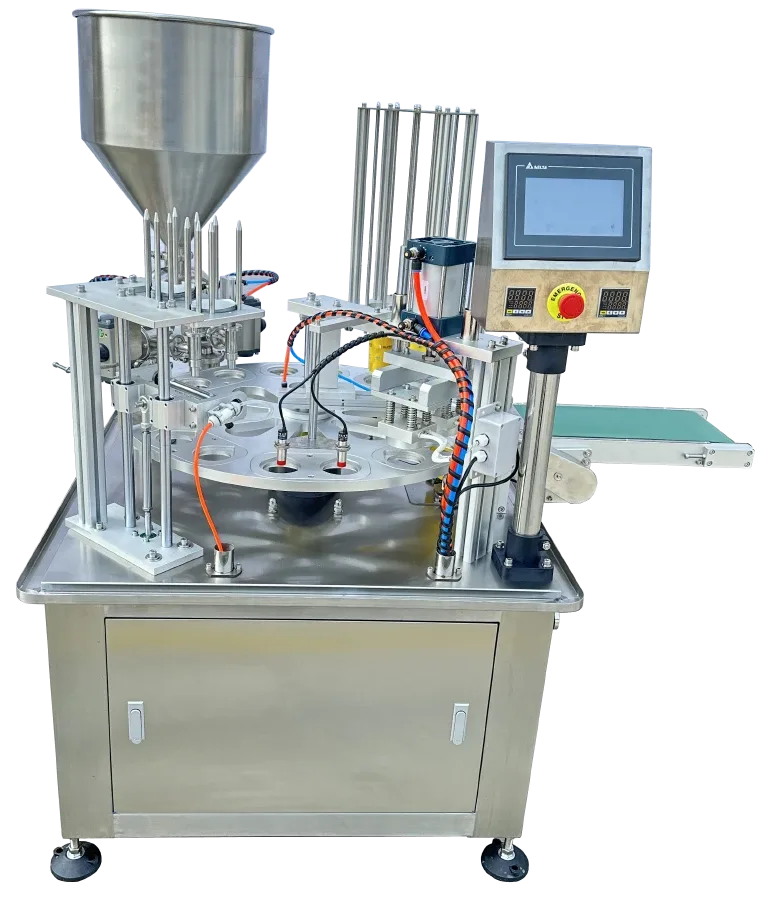
Las partes de una llenadora-selladora
- Desapilador o destacador de vasos: separa los vasos apilados y los entrega uno a uno.
- Carrusel o cadena de transporte: mueve los vasos por cada estación.
- Estación de dosificación: un dosificador volumétrico (por lo general de pistón) con boquilla, que deposita el yogurt. Puede haber un segundo punto para fruta o topping.
- Estación de foil: bobina de foil, corte y colocación sobre el vaso.
- Cabeza selladora: aplica calor, presión y tiempo (ver qué hay dentro de la tapa de foil).
- Codificador: imprime lote y fecha (ver codificación y trazabilidad).
- Descarga: los vasos salen hacia la sobretapa (si la lleva) y el empaque.
- Controles y sensores: presencia de vaso, de foil y de producto, con un PLC que coordina el ciclo.
Para el concepto general de envasado higiénico, vea envasado higiénico frente a envasado aséptico. Este artículo se centra en la operación y las fallas.
Los ajustes que definen el desempeño
- Volumen de dosificación, verificado con pesaje y no solo con el ajuste de la máquina.
- Altura de la boquilla respecto al vaso, para evitar salpicaduras sobre la brida.
- Velocidad, en sincronía con la alimentación de vasos y con el enfriamiento del sellado.
- Centrado y tensión del foil.
- Temperatura, presión y tiempo del sellado.
- Posición de sensores, que deben leer el vaso y el foil sin falsas alarmas.
Guía de fallas frecuentes
| Falla | Causas probables |
|---|---|
| Vasos trabados en el desapilador | Vasos deformados o húmedos, apilado mal ajustado, tolerancias del proveedor |
| Volumen de llenado variable | Aire en el producto, viscosidad o temperatura fuera de rango, válvula o sello del pistón desgastados |
| Goteo de la boquilla | Válvula anti-goteo o asiento desgastado, boquilla sucia, producto muy fluido |
| Producto en la brida | Salpicadura, boquilla muy alta o mal centrada, vaso mal posicionado |
| Foil torcido o desalineado | Bobina mal cargada, tensión inadecuada, posicionador desajustado |
| Sello débil o con fugas | Temperatura, presión o tiempo fuera de la ventana; brida sucia; cabeza desgastada |
| Foil quemado o marcado | Temperatura o tiempo excesivos, cinta antiadherente gastada |
| Paradas por falso sensor | Sensor sucio, mal ubicado o descalibrado |
Chequeo de arranque y de cierre de turno
Al arrancar
- Estado de la limpieza y del CIP del dosificador y de la boquilla.
- Nivel y temperatura del producto de alimentación.
- Carga y centrado de la bobina de foil.
- Parámetros de sellado ajustados a la receta del producto.
- Primeros vasos pesados y sellos verificados antes de liberar la corrida (ver cómo saber si sus vasos están bien sellados).
- Codificador probado, con lote y fecha correctos.
Durante el turno
- Control de peso con la frecuencia definida.
- Inspección visual de sellado y brida.
- Registro de paradas y causas.
Al cerrar
- Vaciado y recuperación de producto antes del enjuague (ver balance de materiales).
- CIP y limpieza de las cabezas selladoras y de las estaciones.
- Registro de mermas y observaciones para el siguiente turno.
Mantenimiento preventivo
- Sellos, juntas y válvulas del dosificador: cambio por horas o por desgaste.
- Cabezas selladoras y cinta antiadherente: revisión de desgaste y de planitud.
- Sensores: limpieza y verificación.
- Lubricación con productos de grado alimentario, en los puntos y con la frecuencia que indique el fabricante.
- Calibración de temperatura, presión y pesaje.
- Repuestos críticos en almacén, para no depender de un pedido durante una parada.
Todo esto debe estar por escrito, en protocolos de operación y mantenimiento que el personal conozca (ver manuales y protocolos de operación).
Errores comunes
- Ajustar por costumbre y no por medición.
- Cambiar varios parámetros a la vez, con lo que no se sabe qué resolvió el problema.
- Ignorar las microparadas, que suman horas de producción perdidas.
- Mantenimiento solo correctivo.
- No registrar las paradas y sus causas, por lo que nunca se elimina la causa raíz.
- Cambios de formato sin protocolo, con tiempos largos y mermas altas (ver planificación de la producción).
Cierre práctico
Durante una semana, registre cada parada de la llenadora: hora, duración y causa.
Con ese listado verá que pocas causas explican la mayor parte del tiempo perdido, y ahí conviene concentrar el trabajo.
Si desea apoyo para revisar la operación de su línea de envasado, puede escribirme por contacto. Y para profundizar, revise los módulos de capacitación en la sección Guías digitales.