 Proceso
Agua de formulación, de procesos y de CIP: qué calidad necesita cada una en la fábrica de yogurt
Por Alex Sevilla
Un lote sale con un ligero sabor metálico y una textura más floja de lo normal. Se revisa la fórmula, el cultivo y la pasteurización, y todo está en orden. La causa estaba en el agua: el pozo aportó más hierro y dureza de lo habitual y el tratamiento no lo corrigió. En una fábrica de yogurt el agua está presente en casi todo, y por eso conviene tratarla según el uso que va a tener.
Por qué el agua importa tanto
El agua cumple tres papeles distintos en la fábrica:
- Ingrediente: entra al producto y afecta su sabor, textura y seguridad.
- Servicio: enfría, calienta y alimenta equipos, y puede dañarlos si tiene mala calidad.
- Agente de limpieza: arrastra residuos y disuelve los productos de limpieza; si es dura, reduce su eficacia.
Cada papel exige una calidad diferente. Tratar toda el agua al nivel más exigente es caro, y tratarla toda al nivel más bajo pone en riesgo el producto.
Una consideración sobre el agua de pozo profundo
El agua de pozo suele ser de buena calidad microbiológica en origen, pero tiene características propias que conviene conocer:
- Dureza: puede ser alta por el contacto con rocas calcáreas.
- Hierro y manganeso: frecuentes, causan sabor metálico, manchas y depósitos.
- Sólidos disueltos y salinidad: varían según el acuífero.
- Variación estacional: la calidad cambia con las lluvias y con el nivel del pozo.
- Riesgo de contaminación si el pozo no está bien protegido o si hay fuentes de contaminación cercanas.
Por eso el punto de partida es un análisis completo del agua cruda, físico-químico y microbiológico, repetido al menos una vez al año.
Las tres aguas de la fábrica
1. Agua de formulación
Es el agua que entra al producto: reconstitución de leche en polvo, hidratación de estabilizantes y cultivos, preparación de jarabes y preparados de fruta.
Exigencias
- Potable, conforme a la norma sanitaria venezolana de agua potable.
- Ausencia de coliformes.
- Sin olor, sabor ni color.
- Hierro y manganeso muy bajos.
- Dureza moderada: el calcio y el magnesio en exceso afectan la hidratación de estabilizantes y proteínas.
- Cloro residual bajo o nulo al momento de usarla, porque el cloro puede inhibir el cultivo. Si se clora, se aplica un paso posterior de filtración con carbón activado.
Tratamiento típico: filtración, ablandamiento o filtro de hierro y manganeso si hace falta, carbón activado, y desinfección final (cloro con eliminación posterior, ultravioleta u ozono).
2. Agua de procesos
Es el agua de servicios: enfriamiento en intercambiadores, agua de la torre de enfriamiento y del banco de hielo, agua de alimentación de la caldera, enjuagues y lavado general.
Exigencias
- Seguir siendo agua potable en los usos que tocan superficies de contacto con el producto (enjuagues finales).
- Baja dureza en el agua de caldera, para evitar incrustaciones.
- Bajo contenido de hierro, que ensucia intercambiadores y tuberías.
- Control de corrosión y de crecimiento biológico en circuitos cerrados.
Tratamiento típico: ablandador para la caldera, filtración, y tratamiento químico específico en circuitos de torre y caldera. Ver también los artículos del blog sobre la caldera y la torre de enfriamiento.
3. Agua para el CIP
Es el agua con la que se preparan las soluciones de limpieza (soda y ácido) y se hacen los enjuagues del sistema de limpieza en sitio.
Exigencias
- Dureza baja. El agua dura consume detergente, forma depósitos de sales en tuberías, tanques e intercambiadores, y reduce la eficacia de la soda y del ácido.
- Sin hierro ni manganeso, que manchan las superficies.
- Microbiológicamente segura en el enjuague final, para no dejar contaminación en el equipo limpio.
- Temperatura controlada, porque el vapor y el agua caliente forman parte del ciclo.
Tratamiento típico: ablandamiento (intercambio iónico), filtración y desinfección del enjuague final.
Parámetros que se vigilan
| Parámetro | Por qué importa |
|---|---|
| Coliformes y recuento microbiológico | Seguridad del producto y del enjuague final |
| Cloro residual | Desinfección; puede inhibir el cultivo si queda en el agua de formulación |
| pH | Afecta la eficacia del cloro y la corrosión |
| Dureza | Incrustaciones, eficacia de limpieza y calidad del producto |
| Hierro y manganeso | Sabor metálico, manchas y depósitos |
| Sólidos disueltos totales | Salinidad, corrosión y calidad general |
| Olor, sabor y color | Aceptabilidad y señal temprana de problemas |
Como referencia, muchas fábricas buscan hierro por debajo de 0,3 mg/L y manganeso por debajo de 0,1 mg/L, y una dureza baja en el agua de CIP y de caldera. Estos valores son de referencia general: los límites obligatorios los fija la norma sanitaria venezolana vigente, y los objetivos internos los define su responsable de calidad.
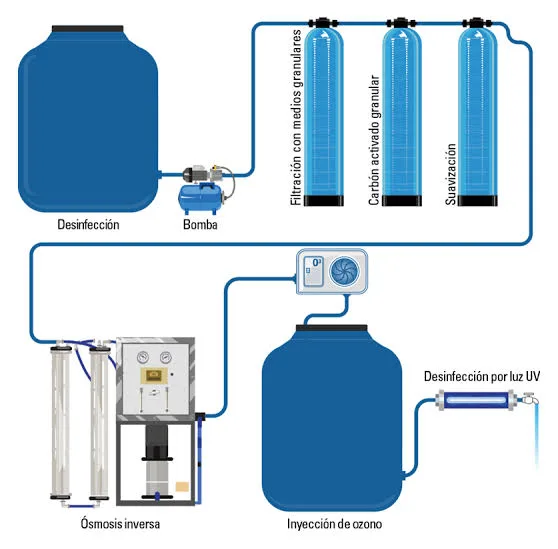
Etapas de tratamiento habituales
- Captación y almacenamiento: pozo protegido, tanque cerrado y limpio.
- Filtración: arena y multimedia para sólidos y turbidez; filtros de hierro y manganeso si el análisis lo pide.
- Ablandamiento: intercambio iónico para reducir la dureza donde hace falta (CIP, caldera).
- Carbón activado: elimina cloro, olores y sabores.
- Desinfección: cloración, ultravioleta u ozono.
- Ósmosis inversa: para casos donde la salinidad o la calidad exigida lo justifican. Es más costosa, y no siempre necesaria.
- Distribución: tuberías sanitarias, sin puntos muertos y con puntos de muestreo.
No hace falta aplicar todas las etapas a toda el agua. Lo eficiente es separar los circuitos: tratar a fondo el agua de formulación y del enjuague final, y dar un tratamiento más sencillo a la que solo alimenta servicios.
Control, registros y mantenimiento
- Puntos de muestreo definidos a la salida del pozo, después del tratamiento y en los puntos de uso críticos.
- Frecuencia escrita: cloro y pH diarios; dureza por turno o diaria en el ablandador; microbiología semanal o mensual; análisis completo anual.
- Registros y tendencias: anote y compare, porque un valor aislado dice poco y una tendencia avisa antes de la falla.
- Regeneración del ablandador con la sal y el ciclo que corresponda, verificando la dureza a la salida.
- Cambio de filtros y carbón según horas de uso o pérdida de desempeño, no cuando «se acuerden».
- Limpieza y desinfección de tanques y tuberías con un programa escrito.
- Calibración de medidores de cloro, pH y conductividad.
Errores comunes
- Tanques sucios o destapados. Toda la calidad lograda en el tratamiento se pierde en el almacenamiento.
- Cloro que desaparece o que sobra: sin cloro no hay desinfección; con exceso se afecta el cultivo y aparecen olores.
- Filtros saturados que ya no retienen y liberan lo acumulado.
- Ablandador sin regeneración o con sal insuficiente. El agua sale dura sin que nadie lo note.
- Tratar toda el agua igual, con costo excesivo o con riesgo.
- Análisis solo cuando hay un problema, sin seguimiento continuo.
- Ignorar la variación del pozo entre época seca y de lluvias.
- Puntos muertos en la red donde el agua se estanca y se forma biopelícula.
Cierre práctico
Empiece con un análisis completo del agua del pozo y un esquema simple de la fábrica que marque los usos: qué agua entra al producto, cuál alimenta servicios y cuál se usa en el CIP.
Con eso podrá definir qué calidad exige cada punto y dónde vale la pena invertir en tratamiento.
Si desea revisar el sistema de agua de su fábrica, puede escribirme por contacto. Y para profundizar, revise los módulos de capacitación en la sección Guías digitales.